

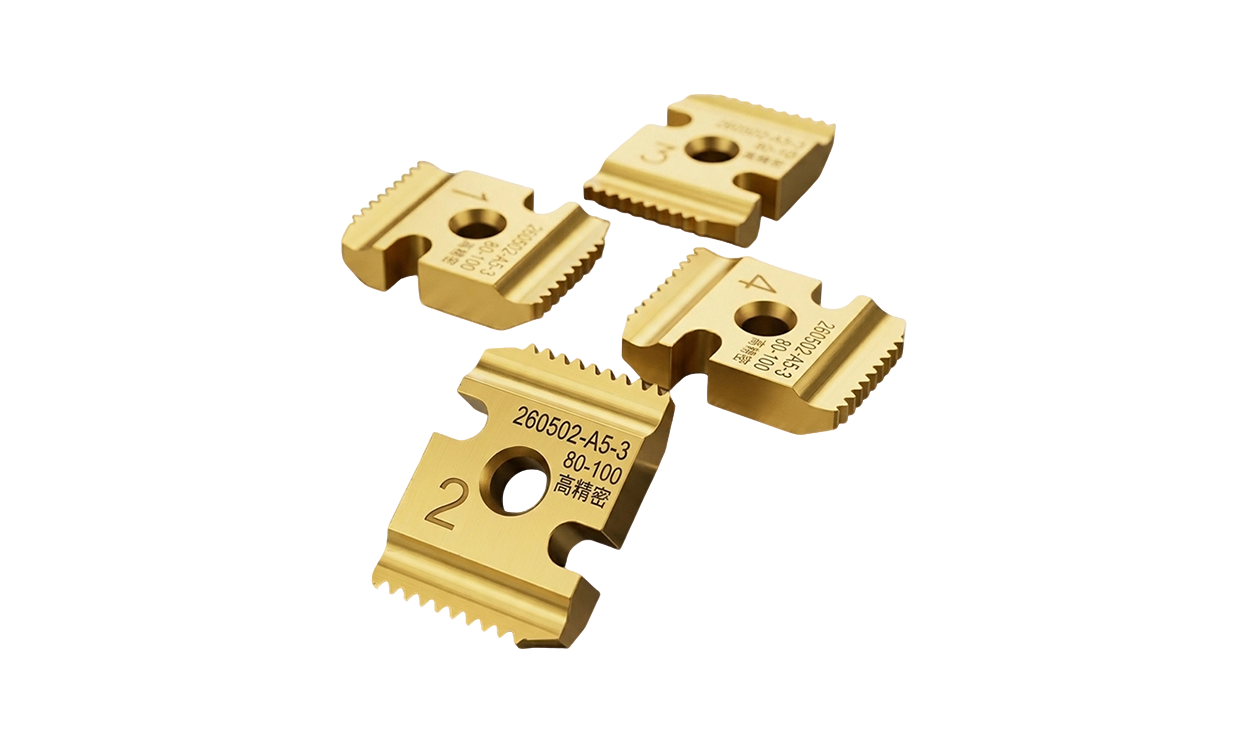
Двусторонние резьбонарезные плашки
Специализированная совместимость: матрицы, специально разработанные для интеллектуальных резьбонарезных станков, имеют высокоточную конструкцию, ко...
See Details
Инструменты для окучивания продаются в гораздо большем количестве форм, чем ожидает большинство покупателей, и различия не косметические. Гаечный ключ, рассчитанный на болты М16, не выровняет фланец М24, литая шпилька не выдержит сезон конструкционной стали, а оправка вообще не является инструментом для выравнивания. Ниже описывается, что на самом деле означает это название, как согласовать шпильку с отверстием для болта, на какой стали настаивать и где инструмент вписывается в производственную последовательность, которая уже включает в себя оборудование для резки и нарезания резьбы.
Инструмент для ввинчивания — это ручной инструмент, рабочий конец которого представляет собой конический стальной шип, вставляемый в смещенное отверстие для болта, чтобы зафиксировать две детали и удерживать их там, пока вставлен крепеж. Шип — это окучивание; конус делает свое дело.
Геометрия проста, и в этом вся суть. Шпилька общего назначения имеет толщину примерно от 6 мм на кончике до 20 или 25 мм на уступе, заточена на неглубоком конусе, чтобы ее можно было устанавливать на разную глубину. Нажмите на него немного, и он исправит небольшое смещение. Нажмите на него дальше, и сустав сдвинется больше. Длина корпуса от 250 до 450 мм обеспечивает достаточный рычаг, чтобы свернуть фланец без постоянного изгиба болта.
Где инструмент для закапывания заслужил свое место на строительной площадке:
Термин «инструмент для окунания» охватывает как минимум три разных продукта, и путать их на этапе покупки — самая распространенная ошибка в этой категории. В таблице ниже они разделены по рабочему концу, размеру и виду отказа.
| Ключ для окунания (поджер) | Конический шип плюс фиксированная шестигранная губка | длиной от 250 до 450 мм; Конусное основание от 12 до 25 мм. | Выравнивание фланцев и конструкции, затем затяжка | Губка не может соответствовать любому размеру гаек |
| Структурный ключ для шпильки | Более длинный конус, более тяжелый корпус, иногда молоткообразная поверхность. | от 300 до 600 мм; до 1,4 кг | Стальной монтаж на высоте и тяжелые болтовые соединения | Слишком тяжелый и слишком длинный для настольных работ или работ с малым диаметром ствола. |
| Окучивающий бар | Долото или острие на длинном цельном стержне | от 1,0 до 1,5 м; от 3 до 12 кг | Подъем, поднятие, перемещение пластины и рельса | Нет гаечного ключа; не совместит отверстие под болт |
| Окучивание (заглушка трубы) | Короткий приварной патрубок или ниппель | Соответствует размеру трубы | Патрубки, замерные точки, сливы на сосудах | Совсем не ручной инструмент |
Диаметр болта определяет зазорное отверстие, зазорное отверстие определяет основание втулки, а основание втулки определяет величину смещения, которую вы можете вытянуть без повреждений. Работайте в указанной последовательности, и инструмент подойдет с первого раза.
При использовании отверстий среднего зазора по ISO 273 болт диаметром 16 мм проходит через отверстие диаметром 17,5 мм, болт диаметром 20 мм — через отверстие 22 мм, а болт диаметром 24 мм — через отверстие 26 мм. Основание шпильки, составляющее примерно 85–90 процентов диаметра отверстия, садится чисто и по-прежнему передает усилие на стенку отверстия, а не на поверхность болта.
Длина – отдельное решение. Ключ диаметром от 250 до 300 мм подходит для слесарных работ и небольших фланцев, а ключ размером 400 мм и выше обеспечивает досягаемость, необходимую для больших катушек и структурных соединений. Длиннее не означает автоматически лучше: каждые дополнительные 100 мм ручки умножают силу, действующую на конус, и именно эта сила деформирует края отверстия, когда соединение сильно смещено.
Резьбовые соединения вызывают другую проблему выравнивания. Если катушка соединена резьбой NPT, BSPT или BSPP, а не фланцем, вопрос посадки заключается в зацеплении резьбы и уплотнении, а не в регистре отверстий, и соответствующие размеры указаны в этом документе. руководство по типам и размерам трубной резьбы .
Шпиндельный ключ зарабатывает свои деньги на первых 40 мм стали, поэтому сплав и термообработка имеют большее значение, чем любая другая особенность инструмента. Выкованная методом штамповки хромомолибденовая сталь, такая как 4140, с конусом, закаленным до твердости примерно 40–45 HRC, а корпус остается более мягким, представляет собой комбинацию, которая сохраняет форму, не становясь хрупкой.
Литая хромомолибденовая ковка
Литая или катаная углеродистая сталь
Трубчатые стальные ручки выдерживают неправильное обращение на месте; деревянные ручки поглощают удары, но высыхают и сжимаются; изолированные композитные ручки — единственный разумный выбор для электромонтажных работ, где напряжение 1000 В является скорее требованием, чем необходимостью. Что касается губок, лучше всего захватывают фиксированные размеры, регулируемые губки охватывают гайки большего размера за счет потери прочности, а версии с храповым механизмом ускоряют длинные пробеги болтов, но добавляют механизм, который в конечном итоге найдет песок.
Режущие инструменты, используемые на расстоянии нескольких метров, следуют той же металлургической логике. Резьбовая плашка, потерявшая свою твердость, порвет резьбу так же, как мягкая оправка пробивает отверстие, поэтому марка инструментальной стали и термическая обработка относятся к одному и тому же разговору о покупке.
 Пластины для нарезания резьбы из быстрорежущей стали для электрических резьбонарезных станков Прецизионные резьбонарезные штампы из быстрорежущей стали для электрических машин, предлагаемые в наборах из четырех частей для резьб BSPT и NPT, с канавками для удаления стружки и стандартами с лазерной маркировкой. Посмотреть продукт →
Окучивание – это инструмент для подгонки. Он входит после того, как труба была разрезана, нарезана резьба или канавки, и выходит до приложения окончательного крутящего момента. Предприятиям, которые используют фиксированную последовательность действий в соответствии с этим правилом, редко приходится рассверливать отверстие, и расположение оборудования, соответствующее такой последовательности, изложено в этих правилах. решения по изготовлению и монтажу труб .
Первый шаг — это то место, где возникает наибольшая боль при установке. Срез, отклоняющийся от квадрата на полградуса, выталкивает поверхность фланца из параллельности, и никакие рычаги не вернут отверстия под болты на чистую линию, когда поверхности будут соприкасаться друг с другом.
 Пила для холодной резки металла с преобразованием частоты Пила для холодной резки, 220 В, 3500 Вт, с полотном диаметром 355 мм и регулируемой скоростью 700–1300 об/мин, с теневой направляющей для выравнивания реза при изготовлении труб. Посмотреть продукт →
На втором этапе определяется качество резьбы. Оборванная резьба на ниппеле или конце шпули меняет эффективную длину узла на долю, а именно дроби превращают двухминутное выравнивание в двадцатиминутный спор с молотком.
 Интеллектуальный резьбонарезной станок для труб DN15–DN100 Автоматическая установка диаметра трубы и нарезание резьбы на малых трубах за 4 секунды поддерживают британскую, американскую и метрическую резьбу на углеродистых, оцинкованных, нержавеющих, алюминиевых и медных трубах. Посмотреть продукт →
Большинство поломок инструмента для засверливания связаны с рычажным механизмом: инструменту приходится корректировать большее смещение, чем может выдержать отверстие. Фланец, который отклоняется от приводки на 5 мм, требует ослабления и повторной установки соединения, а не использования более длинного ключа и увеличения веса тела.
Фланцы из нержавеющей стали требуют большего ухода, чем фланцы из углеродистой стали. Патрубок должен касаться стенки отверстия и ничего больше, поскольку шип, протянутый по поверхности фланца, размазывает поверхность и дает начало пути утечки. Закаленные шайбы и высокопрочные конструктивные узлы одинаково неумолимы: слишком острый конус оставит отверстие, а слишком тупой конус вообще не войдет. Капля противозадирного состава на втулке удерживает ее в свободном состоянии во влажных условиях и снижает истирание отверстий из нержавеющей стали.
Сначала покупайте по размеру отверстия, во-вторых по стали и в-третьих по типу челюстей; любая другая особенность является предпочтением. Короткий контрольный список помогает принять решение в правильном порядке.
Инструмент для вставки используется для выравнивания смещенных отверстий под болты и удержания соединения во время установки крепежа. Конический шип входит в отверстие, соединение входит в регистр, и болт входит без усилия. Это стандартное оборудование для свинчивания фланцев, монтажа стальных конструкций и выравнивания сборных железобетонных конструкций.
Болт диаметром 5/8 дюйма проходит через отверстие с зазором около 17,5 мм, поэтому основание шпильки диаметром 15–16 мм подходит правильно. Ключ с основанием 12 мм будет дребезжать в отверстии, а ключ с основанием 20 мм заклинивает, не достигнув рабочей глубины.
Да, на большинстве англоязычных рынков эти два названия описывают один и тот же инструмент: конический шип в паре с шестигранной губкой. В регионах использование варьируется, и в Северной Америке структурную версию часто называют просто гаечным ключом или бычьим штифтом с прикрепленным гаечным ключом.
Можно, если быть осторожным. Конус должен касаться только стенки отверстия, а не поверхности фланца или посадочной поверхности прокладки, а отверстие должно быть чистым и слегка смазанным. Для гигиенических работ или работ с нержавеющей сталью высокой чистоты более безопасным выбором является выравнивающий штифт с мягким наконечником.
Специализированная совместимость: матрицы, специально разработанные для интеллектуальных резьбонарезных станков, имеют высокоточную конструкцию, ко...
See Details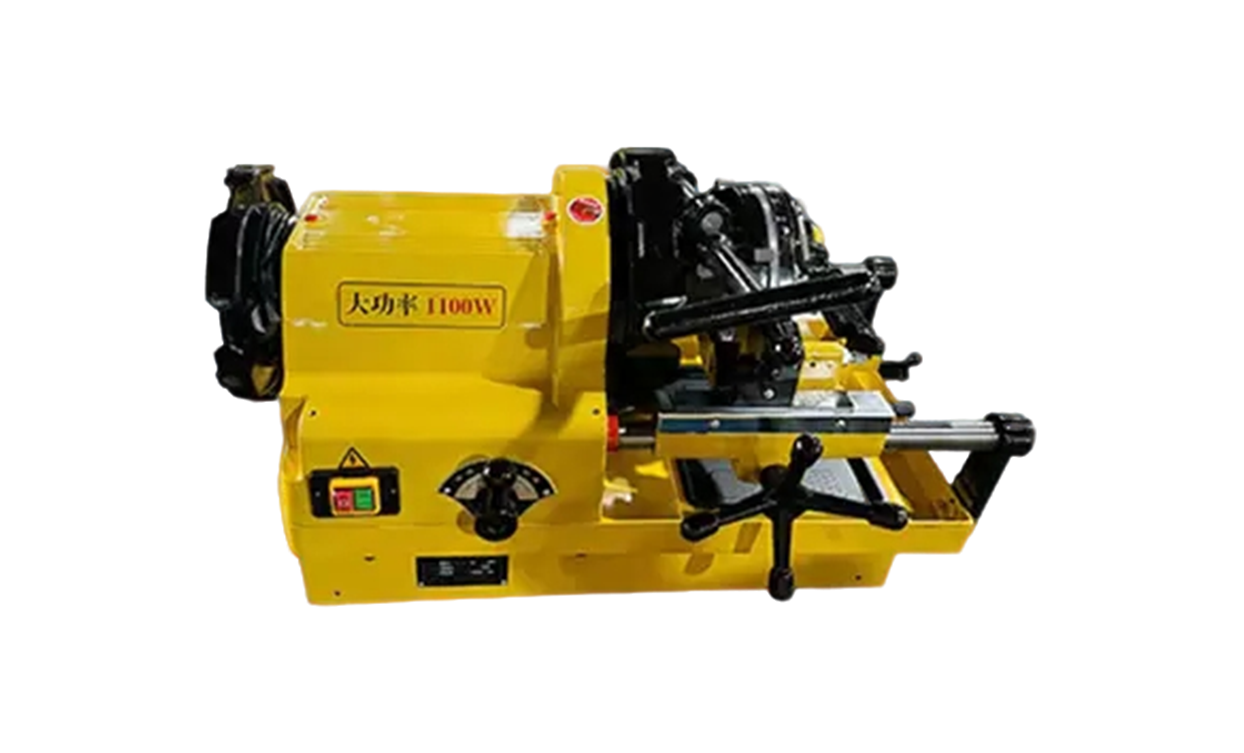
Этот двухскоростной электрический станок для нарезания резьбы на трубах SQ100 с диагональю 4 дюйма и диаметром 15–100 мм предназначен для точных и ...
See Details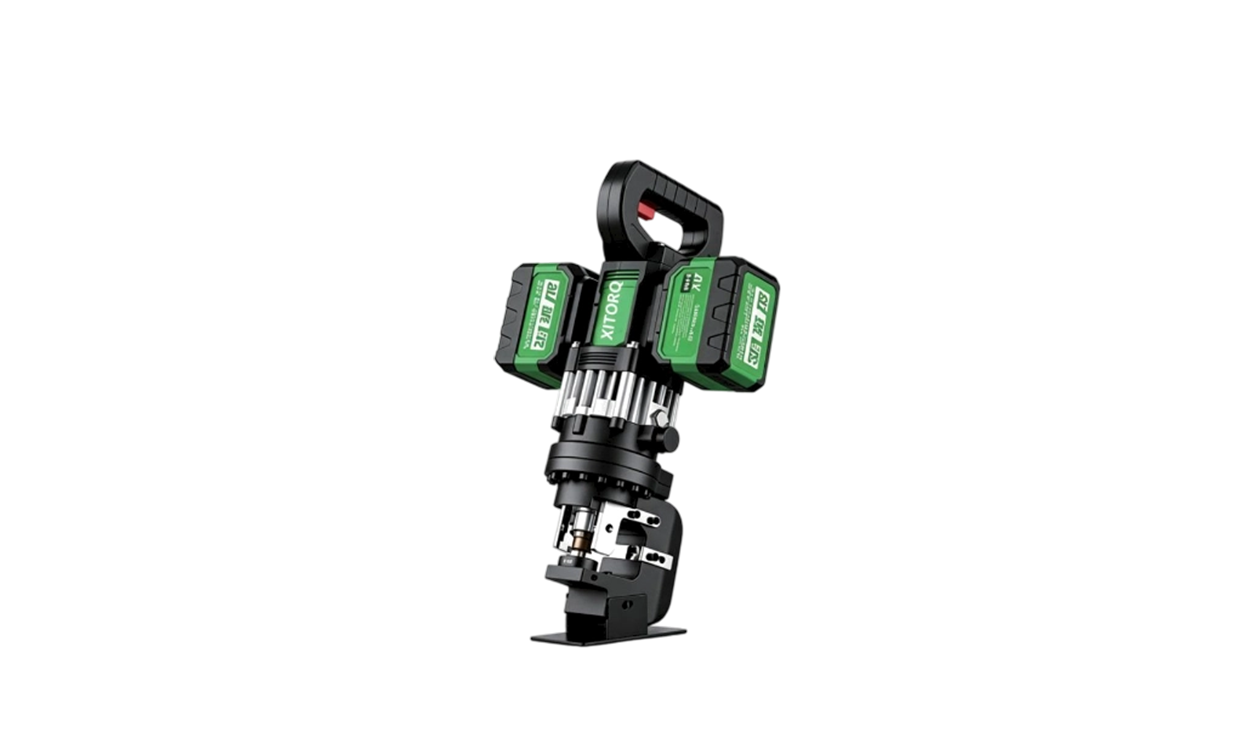
Этот литий-ионный перфоратор для стальных каналов с напряжением 21 В представляет собой портативный гидравлический перфоратор, предназначенный для ...
See Details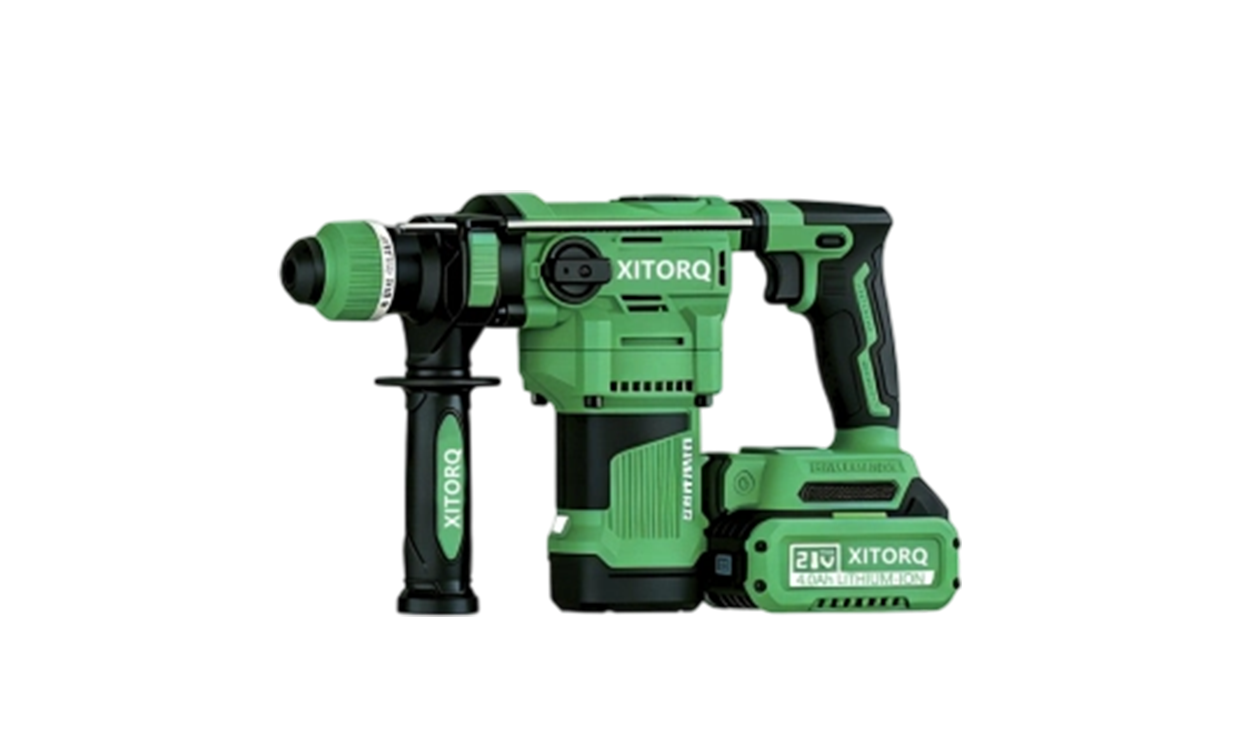
Литий-ионный бесщеточный перфоратор XJ.728 с напряжением 21 В и высоким магнитным полем представляет собой сверхмощный перфоратор промышленного кла...
See Details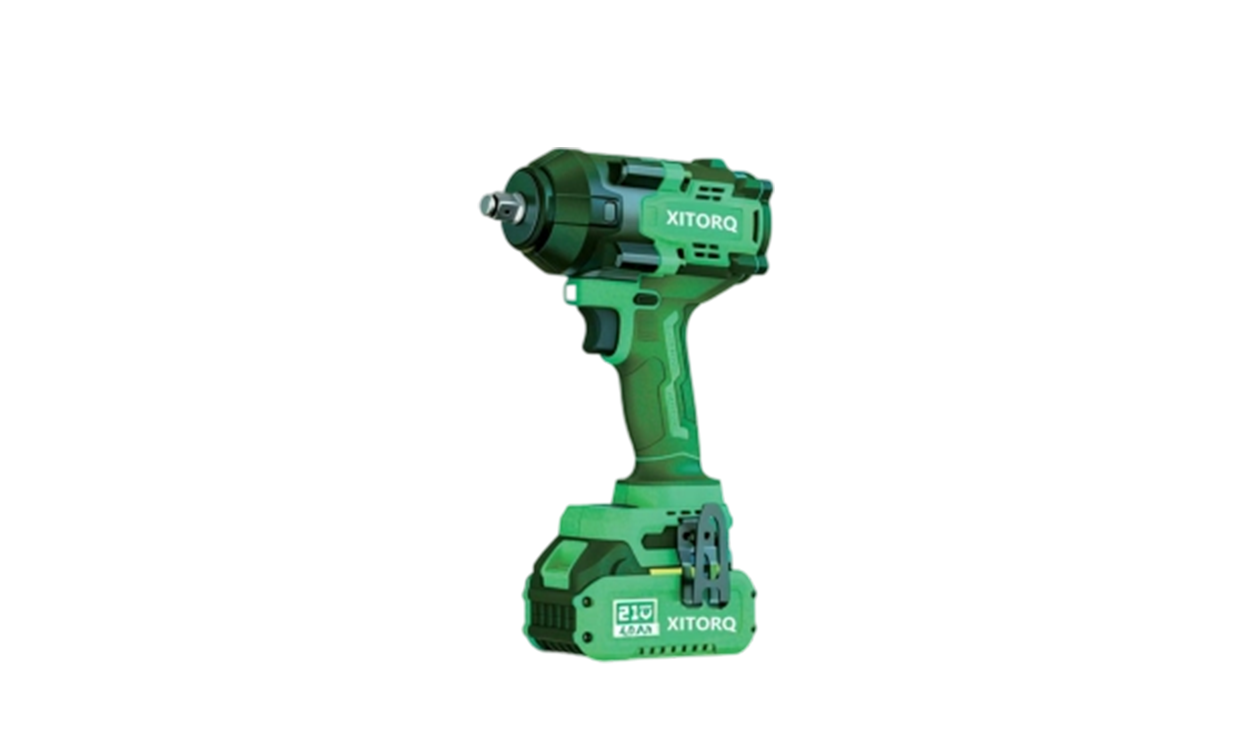
Литий-ионный бесщеточный ударный гайковерт XJ.570 21 В — это легкий инструмент промышленного класса от бренда Xiaojia. Оснащенный бесщеточным дв...
See Details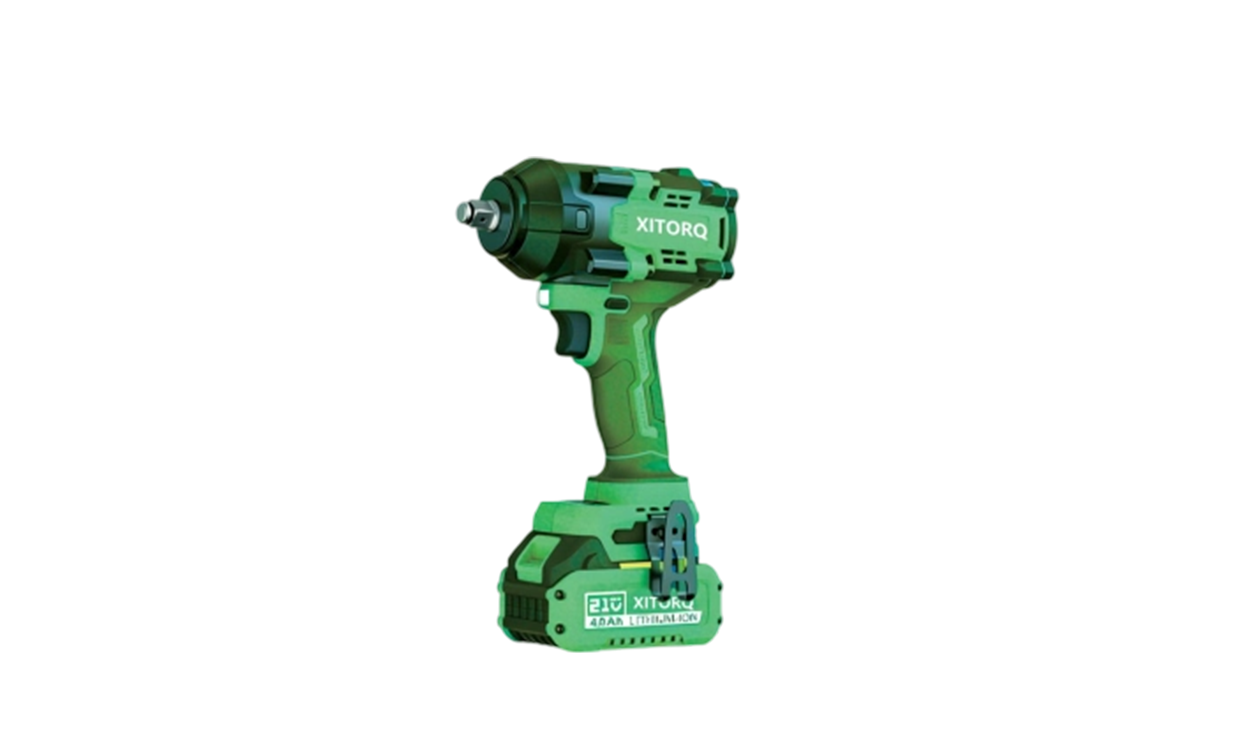
Литий-ионный бесщеточный ударный гайковерт XJ.580 21 В — это инструмент промышленного класса средней мощности от бренда Xiaojia. Благодаря совре...
See Details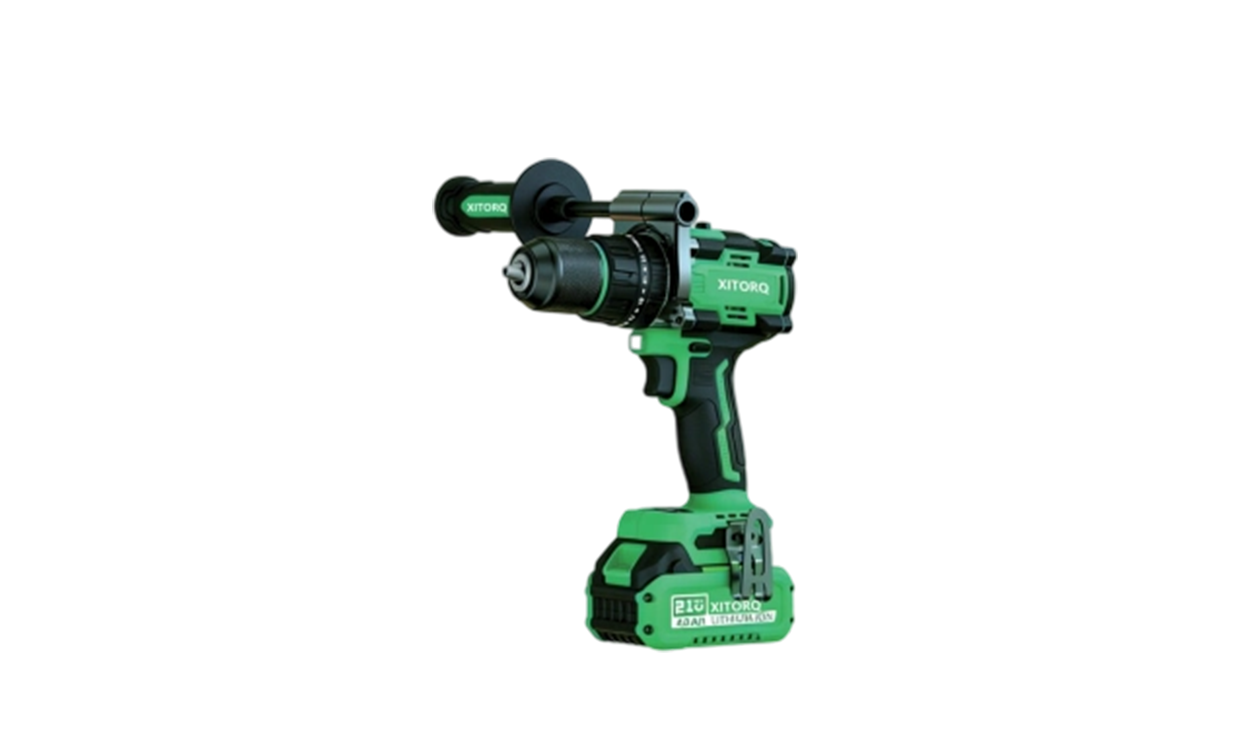
Литий-ионный бесщеточный перфоратор/шуруповерт XJ.617 21 В — это многофункциональная дрель для подтверждения условий эксплуатации от бренда Xiaojia...
See Details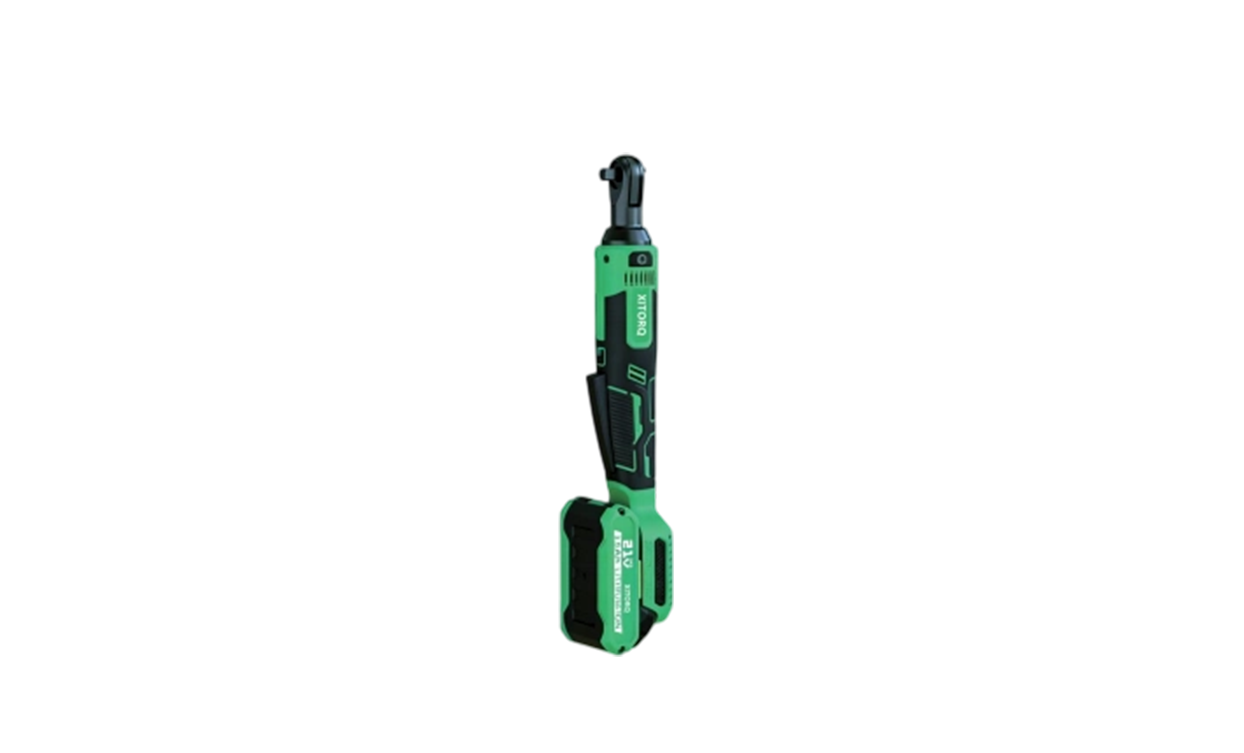
Бесщеточный угловой ключ с храповым механизмом XJ.592 16 представляет собой компактную трещотку промышленного класса от бренда Xiaojia. Оснащенный ...
See Details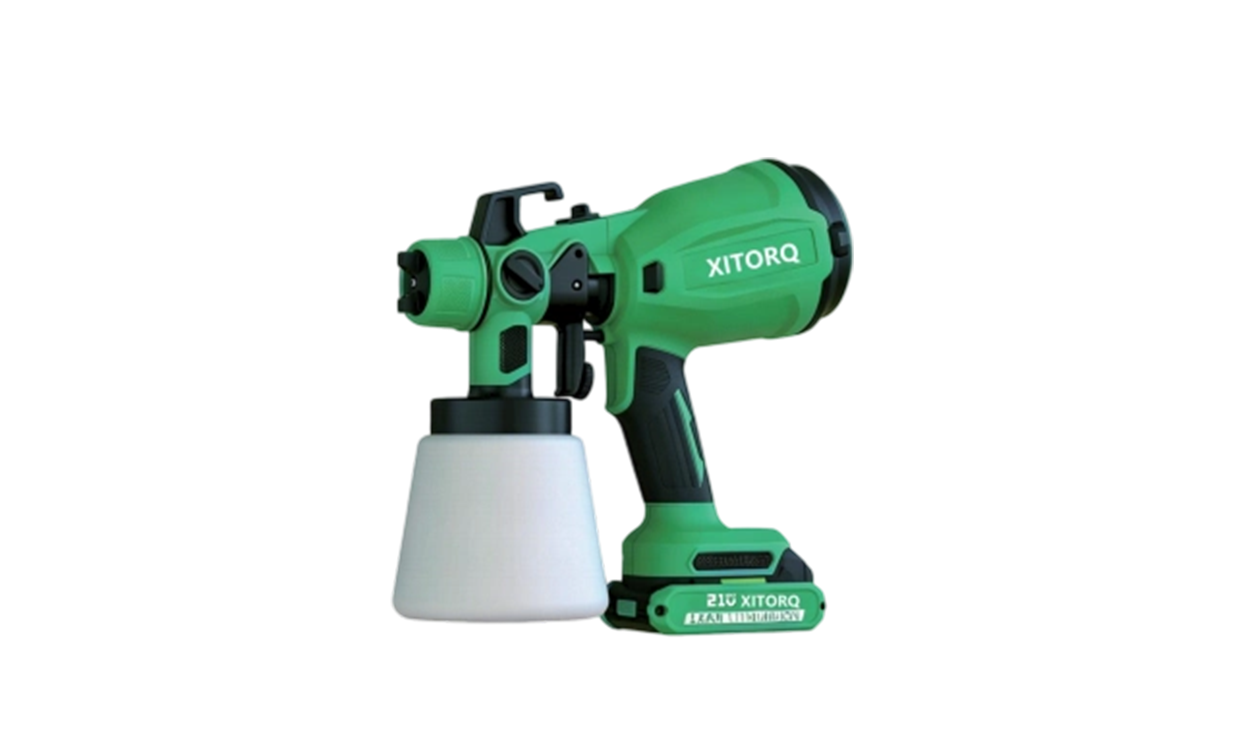
Литий-ионный пистолет-распылитель МТ, напряжение 21 В, представляет собой аккумуляторный краскопульт промышленного класса марки Xiaojia. За счет...
See Details
Этот ранцевый литиевый аккумулятор представляет собой портативный источник питания большой емкости, предназначенный для длительной аккумуляторной р...
See Details
Авторское право© by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers