

Интеллектуальная машина для нарезания резьбы
1. Автоматическое определение диаметра трубы. 2. Автоматическая регулировка и настройка инструмента. 3. Размеры труб от 15мм до 100мм...
See Details
Устройство для изготовления резьбы — это инструмент или машина, которая создает спиральный выступ на крепеже, трубе или фитинге, чтобы две детали можно было соединить, а затем нагрузить. В металлообработке эта фраза охватывает три механически различных процесса: резку, прокатку и формовку.
При резке материал удаляется с помощью метчиков, матриц, головок или одноточечных инструментов. При прокатке заготовка сжимается между закаленными штампами, так что металл стекает в форму резьбы. Литье применяется к пластмассам. При работе с трубами и конструкциями преобладает резка, поскольку тонкие стенки и коническая форма резьбы не оставляют места для строгого контроля диаметра заготовки, которого требует прокатка.
Эта же фраза встречается в поисковых запросах по текстилю, где производитель ниток — это прядильная или крутильная фабрика. В производстве труб, систем отопления, вентиляции и кондиционирования воздуха и стали этот термин всегда относится к инструментам и машинам для нарезания резьбы.
В трубной и сталелитейной промышленности почти каждую работу выполняют четыре класса резьбонарезчиков: ручные метчики и плашки, портативные механизированные резьбонарезные станки, стационарные резьбонарезные станки и одноточечные токарные станки с ЧПУ.
| Тип нитеделателя | Типичная мощность | Консистенция резьбы | Лучшее использование |
| Ручной метчик и набор штампов | От 1/8 до 2 дюймов (от 6 до 50 мм) | Зависит от оператора | Ремонт и мелкокалиберные работы |
| Портативный нитевдеватель с электроприводом | От 1/2 до 2 дюймов, в некоторых моделях до 4 дюймов. | Хорошо, когда штампы острые | Полевые работы и работы по модернизации |
| Стационарная машина для штамповки | От 1/8 до 4 дюймов или 6 дюймов с большими головками | Высокий и повторяемый | Производственные цеха и пожарные трубы |
| одноточечный токарный станок с ЧПУ | Ограничено только емкостью патрона | Высочайшая точность, медленная обработка каждой детали | Нестандартные и единичные резьбы |
Стационарные машины доминируют в сборных противопожарных системах, поскольку они сочетают в себе конические головки, автоматическую смазку и двухскоростную передачу. Детализация двойной скорости имеет большее значение, чем кажется на первый взгляд.
Портативные устройства по-прежнему заслужили свое место при вызовах сервисных служб, когда стояк необходимо заправить на место. Компромиссом является контроль длины резьбы: на настольном станке головка останавливается в заданной точке, а на ручном станке оператор определяет остановку на ощупь.
Сначала выберите производителя резьбы по диаметру, стандарту резьбы и материалу; мощность двигателя и цена идут следом.
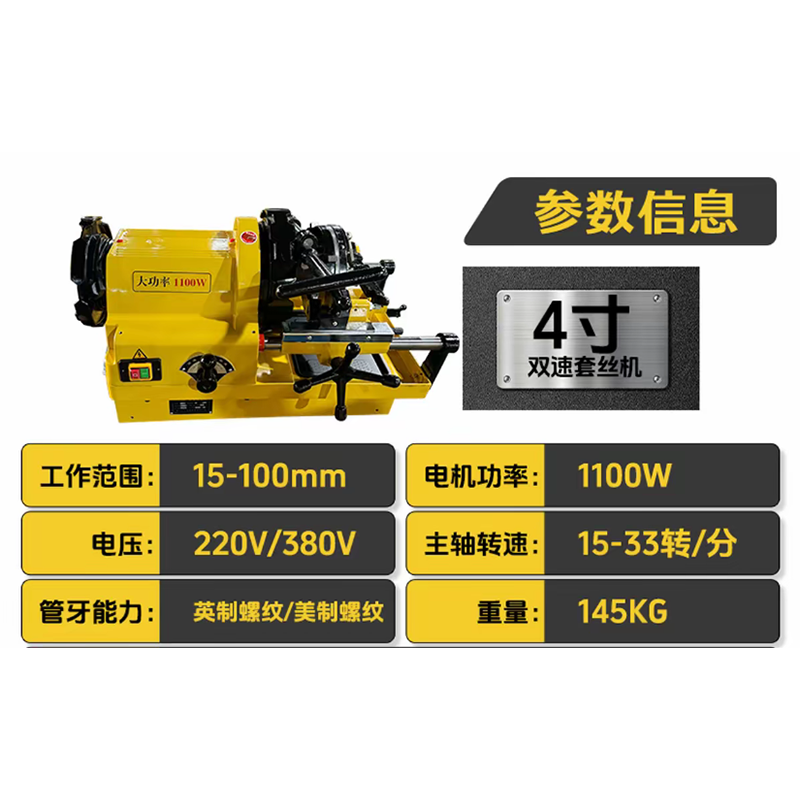 SQ100 Двухскоростной электрический станок для нарезания резьбы на трубах диаметром от 1/2 до 4 дюймов Сверхмощный резьбонарезной станок для труб диаметром 15–100 мм с двойной скоростью, опорой BSPT/NPT и тремя комплектами матриц для обработки диаметром 1/2–4 дюйма. Посмотреть продукт →
Формы нитей и правила их определения более подробно описаны в этом разделе. руководство по трубной резьбе NPT, BSPT и BSPP , которую стоит прочитать, прежде чем заказывать резьбонарезные головки для работы со смешанными стандартами.
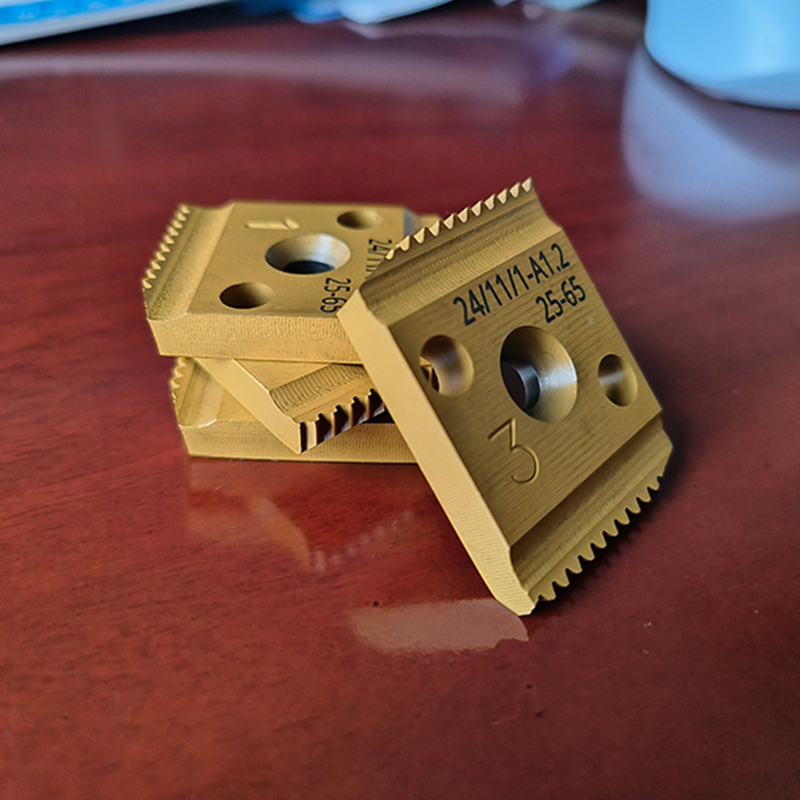
Набор матриц внутри резьбонарезного станка определяет точность шага, качество поверхности и продолжительность производительности станка.
Матрицы из быстрорежущей стали удерживают кромку намного дольше, чем углеродистая сталь, и используются по умолчанию для производственных работ. Двусторонние плашки режут сразу с обеих сторон, что улучшает стружкоотвод и снижает боковую нагрузку на штамповочную головку. На штампе с штампом 1/2 NPT не получится 1/2 BSPT, а использование неправильного штампа приводит к растрескиванию головок штампа.
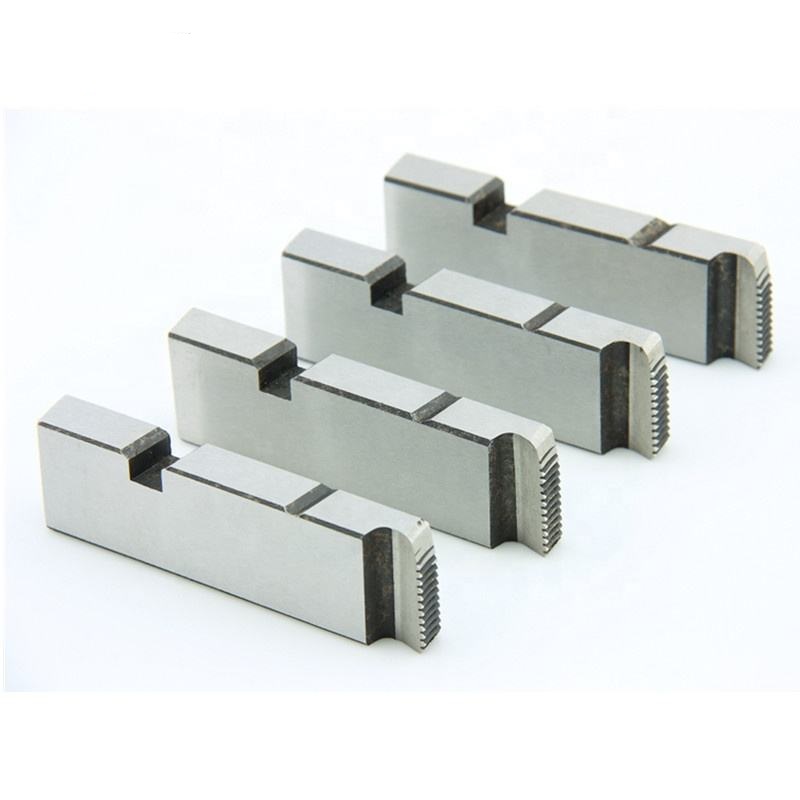 Пластины для нарезания резьбы из быстрорежущей стали для труб BSPT и NPT Прецизионные матрицы из быстрорежущей стали для электрических резьбонарезных станков, совместимые с BSPT и NPT; проверьте износ путем замера для замены. Посмотреть продукт →
Отслеживайте резы на набор штампов. Когда готовая резьба больше не затягивается вручную или когда гребень выглядит отполированным, а не аккуратно срезанным, замените комплект. Измерение является единственным надежным сигналом; При визуальном осмотре машины не выявляется износ конуса, который проявляется при испытаниях под давлением.
Большинство дефектов резьбы возникают из-за настройки и смазки, а не из-за изношенной машины.
Покупайте по мощности, повторяемости и поставке расходных материалов; все остальные функции второстепенны.
 Интеллектуальный автоматический станок для нарезки трубной резьбы для трубных соединений DN15–DN100 Автоматический резьбонарезной станок DN15–DN100 с поддержкой многостандартной резьбы, быстрым циклом и большими объемами производства труб. Посмотреть продукт →
Если вы предпочитаете купить станок, штампы и техническую поддержку по одному договору, ознакомьтесь с условиями решения для изготовления труб и нарезки резьбы предлагаемые производителем, прежде чем принять решение, и сравните их с приведенным выше контрольным списком.
Нарезной станок для труб — это резьбонарезной станок, созданный специально для труб и имеющий конические плашки или головки для резьбы NPT и BSPT. Более широкий термин также охватывает метчики, плашки и одноточечные инструменты, используемые для обработки болтов и обрабатываемых компонентов.
Да, но только путем замены головки или нарезов. NPT использует угол боковой поверхности 60 градусов, а BSPT использует угол 55 градусов, поэтому геометрия резания и калибры различаются. Никогда не смешивайте эти два компонента внутри одной фильерной головки.
Заменяйте их, когда резьба больше не затягивается вручную, или примерно через каждые 800–1500 разрезов в углеродистой стали, а в нержавеющей — гораздо раньше. Подсчет отрезков на набор штампов — единственный надежный интервал для работы.
Да, если в работе задействовано более нескольких десятков стыков в неделю или любая труба диаметром 2 дюйма и выше. Приводные агрегаты сокращают время настройки каждого соединения и удерживают конус гораздо более стабильно, чем ручные штампы, в течение длительного проекта.
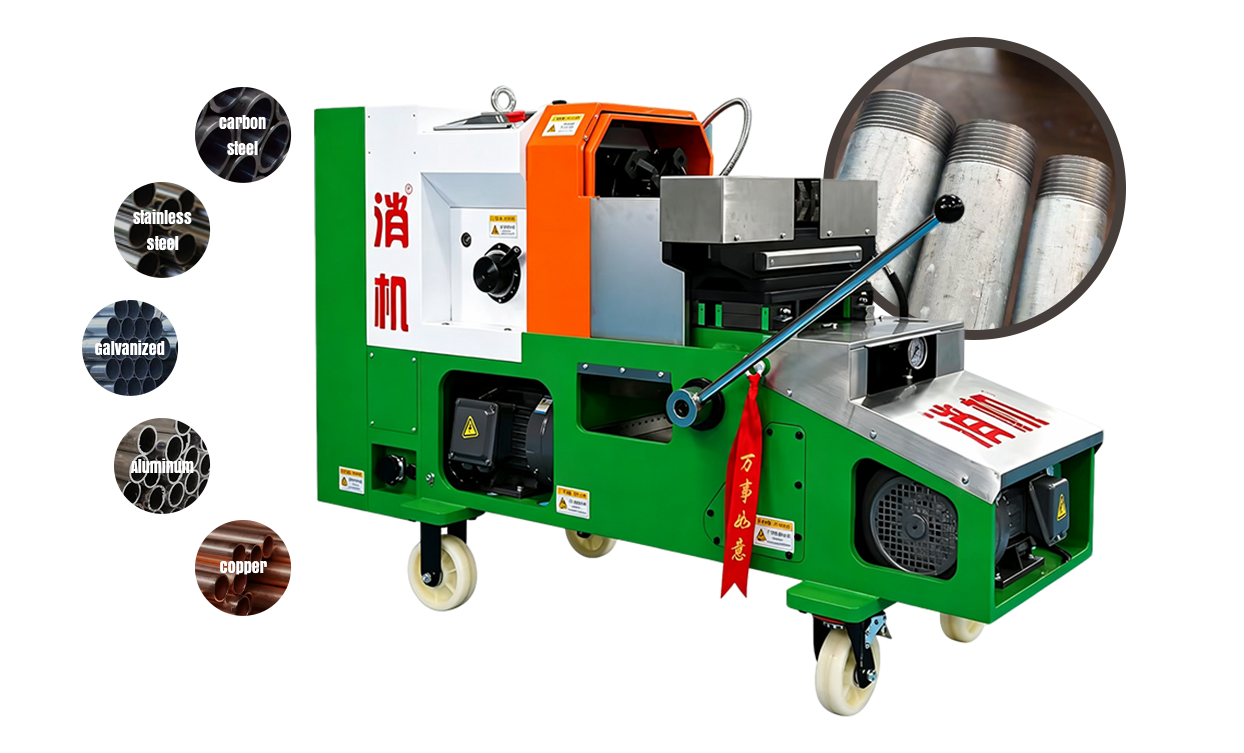
1. Автоматическое определение диаметра трубы. 2. Автоматическая регулировка и настройка инструмента. 3. Размеры труб от 15мм до 100мм...
See Details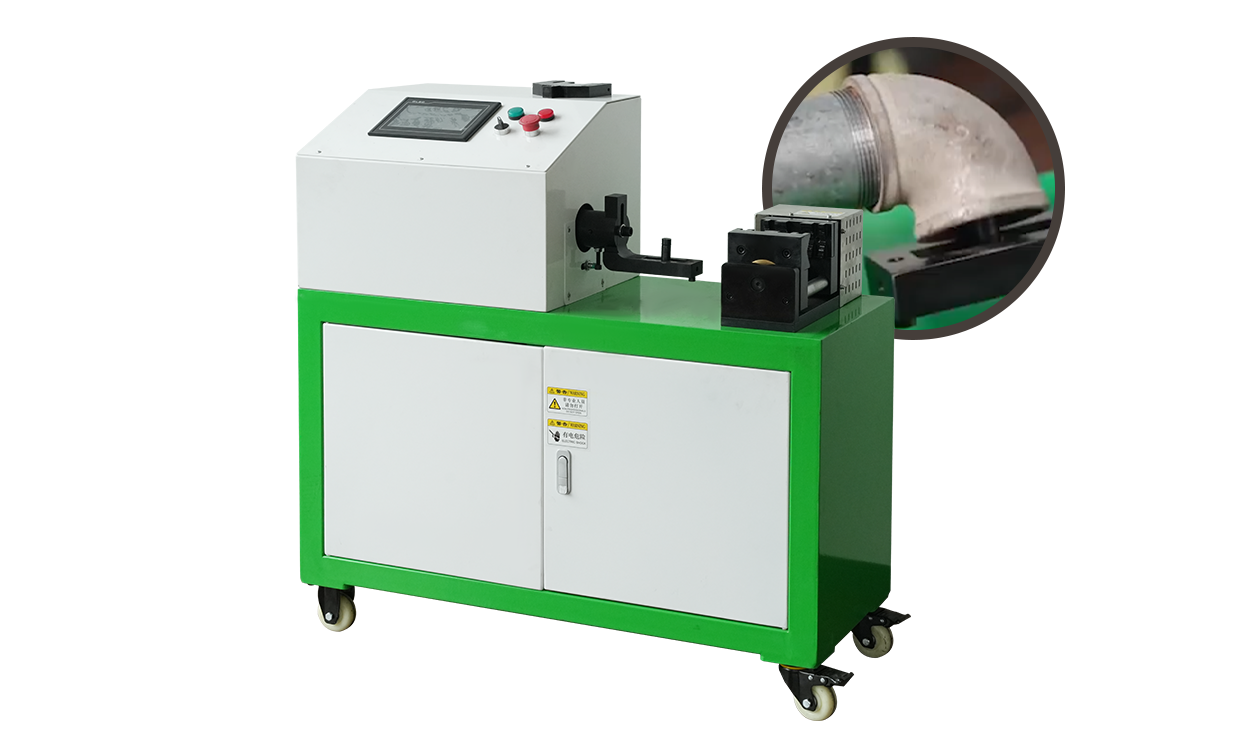
1. Интеллектуальная регулировка, электрическое завинчивание. 2. Экономия труда и повышение эффективности. 3. Планировка разумна, безопасна и ...
See Details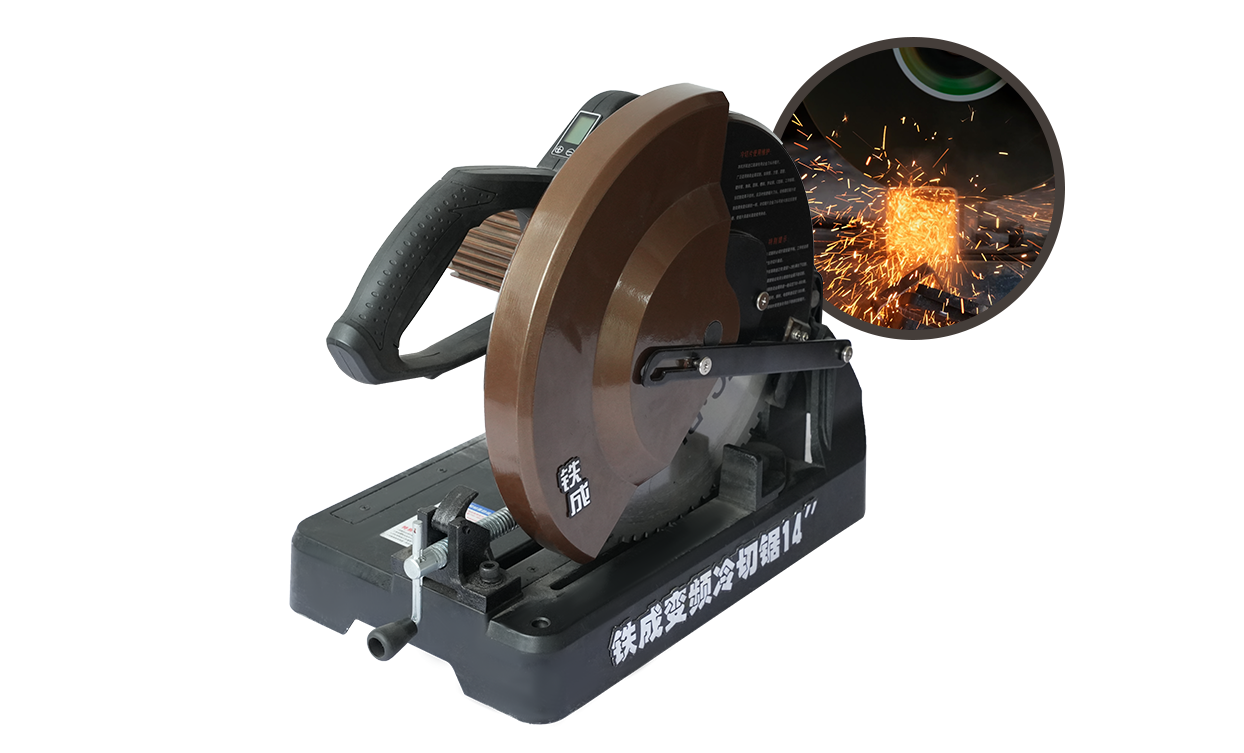
1. Производительность нового поколения, обеспечивающая более 3500 точных разрезов каждым лезвием. 2. Интеллектуальная технология двигателя. 3...
See Details
Воздушный компрессор серии F1680 разработан для стабильной и эффективной подачи воздуха и включает основные технологии многоцилиндрового сж...
See Details
Этот литий-ионный промышленный кабельный резак длиной 18 дюймов представляет собой профессиональный инструмент, предназначенный для отрезания отрез...
See Details
Этот сверлильный станок для противопожарных труб на 220 В представляет собой профессиональное устройство, предназначенное для откручивания отверсти...
See Details
Литий-ионный бесщеточный ударный гайковерт XJ.523 21 В — это мощный инструмент промышленного класса от бренда Xiaojia. Оснащенный внешним видом ...
See Details
Бесщеточная ударная дрель-шуруповерт с литий-ионным аккумулятором XJ.608, напряжением 21 В, представляет собой универсальную аккумуляторную дрель п...
See Details
Бесщеточная ударная дрель/шуруповерт с литий-ионным аккумулятором XJ.615, 21 В, представляет собой аккумуляторную дрель двойного назначения от брен...
See Details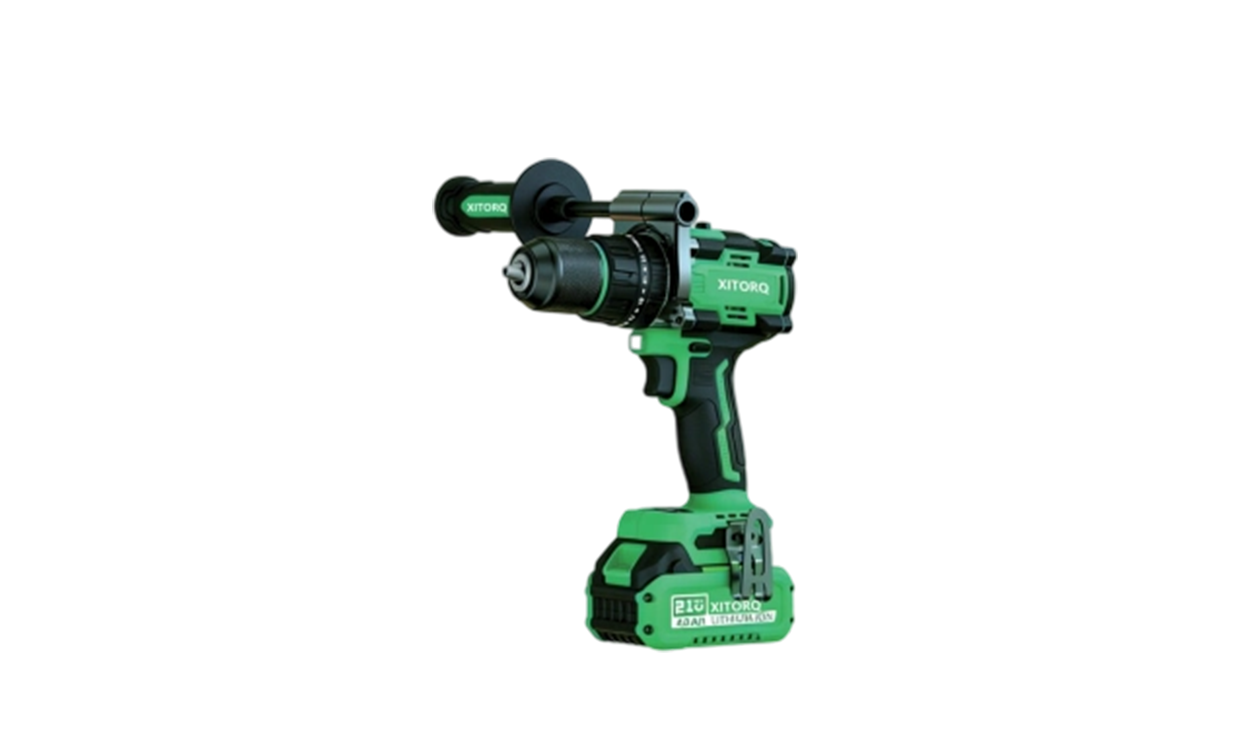
Литий-ионный бесщеточный перфоратор/шуруповерт XJ.617 21 В — это многофункциональная дрель для подтверждения условий эксплуатации от бренда Xiaojia...
See Details
Авторское право© by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers